
Як варити електродом для початківців: перший шов інвертором, струм і рух електрода
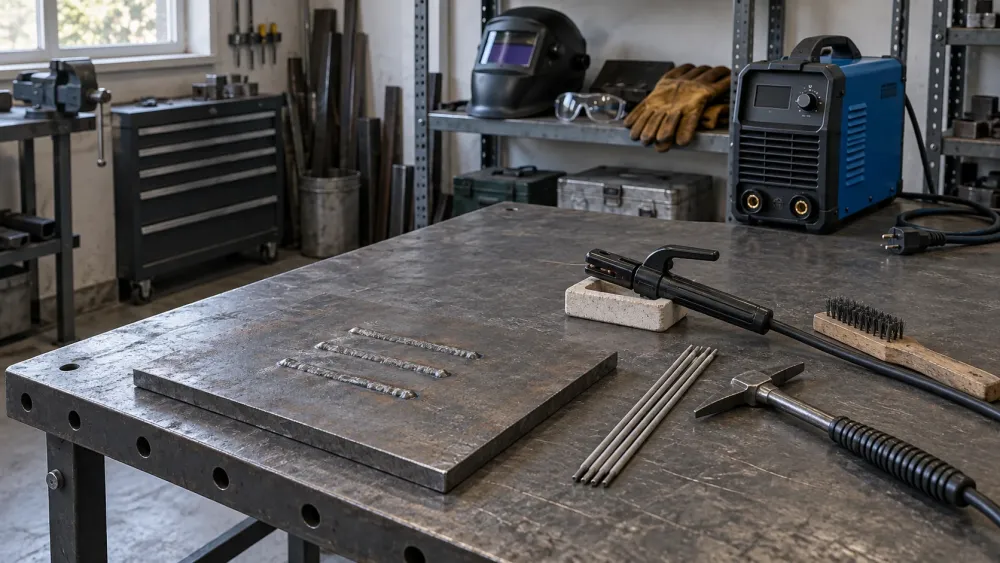
Подивилися відео, дістали інвертор, спробували провести такий самий шов. В автора все виходить із першого дотику, у вас електрод прилипає, а замість доріжки лишається кілька цяток. Одразу додавати струм до максимуму не варто. Під час ручного дугового зварювання доводиться опанувати незвичний рух: вести електрод уздовж металу й одночасно наближати тримач, адже стрижень згоряє та коротшає.
Починати краще не з петлі воріт і не з тонкої стінки профільної труби. Візьміть окрему пластину відомої низьковуглецевої сталі й навчіться наплавляти короткий прямий валик. Тут розберемо саме таку вправу в нижньому положенні. Зварювання несучих конструкцій, місткостей, деталей автомобіля та робота в тісних закритих просторах потребують іншої підготовки.
Перша вправа: не з'єднати деталі, а втримати ванну
Для тренування зручна чиста пластина завтовшки приблизно 4–6 мм, закріплена на стійкому негорючому столі. Вона пробачає затримку руки краще, ніж лист 1 мм. Це навчальна заготовка, а не обіцянка, що будь-який електрод за будь-якого струму проварить таку товщину за один прохід.
Завдання першого підходу просте: запалити дугу в обраному місці, провести валик завдовжки близько 50–80 мм, зупинитися й після охолодження оцінити метал під шлаком. Довгу безперервну доріжку залиште на потім. На короткій ділянці легше помітити, де рука піднялася, а де ви сповільнилися.
Якщо апарата ще немає, для цієї вправи дивляться звичайні зварювальні інвертори MMA з відповідним діапазоном струму та нормальними кабелями. Максимальні ампери на корпусі не замінюють стійку дугу на робочому режимі. А купувати окрему «зварку для новачка», коли вже є справний інвертор, необов'язково.
Що підготувати до першого запалювання
Потрібні справна зварювальна маска з відповідним для MMA й обраного струму затемненням, захисні окуляри, сухі зварювальні краги, закритий вогнестійкий одяг і взуття. Рукави, шия та груди мають бути закриті. Робочі рукавички з дірками й синтетична куртка для цього не підходять. Маску перевіряють за інструкцією до роботи, а не спалахом перед відкритим обличчям.
Людям поруч також потрібен захист від дуги та бризок: відгородіть місце зварювальними екранами. Приберіть горючі матеріали, перевірте зворотний бік заготовки й щілини, куди можуть потрапити іскри. Відповідний засіб пожежогасіння має бути доступний. Після закінчення огляньте робочу зону, чи немає тління; не йдіть одразу після вимкнення апарата.
Дим потрібно видаляти із зони дихання належною витяжкою та вентиляцією; голову не тримають над його потоком. Звичайна маска-хамелеон не захищає легені. Для перших вправ не використовуйте оцинковку, пофарбовані деталі, невідомі покриття й метал після очищення хлоровмісними розчинниками. Старі баки, бочки та закриті порожнини виключіть повністю.
Працюйте в сухому місці, не під дощем і не на мокрій підлозі. Перед підключенням огляньте ізоляцію, тримач і роз'єми. Пошкоджене обладнання не випробовують зварюванням. Затискач зворотного кабелю, який часто називають «масою», замикає зварювальне коло, але не замінює захисне заземлення апарата. Живлення й подовжувач мають відповідати його інструкції; обходити автомат захисту не можна.
Електрод і струм: почніть із маркування пачки
Для навчального валика на звичайній сталі часто обирають сухий рутиловий електрод діаметром 2,5 мм. Наприклад, із сімейства E6013, якщо виробник дозволяє потрібний струм, полярність і положення. Напис E6013 не робить електроди різних марок повністю однаковими. Візьміть невелику свіжу пачку з читабельним маркуванням, а не невідомі стрижні із сирого ящика.
У таблиці наведений конкретний приклад паспортних діапазонів Lincoln 6013. Це не налаштування всіх АНО, МР-3 чи будь-яких E6013. Для своєї пачки використовуйте саме її діапазон; таблиця показує, чому одного діаметра недостатньо для точної відповіді.
| Діаметр Lincoln 6013 | Діапазон виробника | Як використовувати під час навчання |
|---|---|---|
| 2,0 мм | 50–70 А | Не означає, що тонкий лист автоматично стане легким завданням |
| 2,5 мм | 60–85 А | Зручний розмір для перших коротких валиків на пробній пластині |
| 3,2 мм | 100–125 А | Інший робочий діапазон; не плутати з електродом 3,0 мм |
| 4,0 мм | 130–170 А | Для першого заняття зазвичай немає потреби збільшувати діаметр |
Для зазначеного електрода 2,5 мм на навчальній пластині можна почати всередині діапазону, наприклад із 75 А, й оцінити короткий прохід. Це початкова проба, не готовий режим відповідального з'єднання. Якщо потрібне коригування, змінюйте струм невеликим кроком, приблизно 5 А, зберігаючи решту умов. Не виходьте за межі, дозволені виробником витратного матеріалу й апарата.
У MMA зазвичай задають струм, а довжину дуги підтримують рукою. Переносити звичку «додати напругу», як на напівавтоматі, сюди не потрібно. Якщо режим обирається в меню, перевірте, що ввімкнений MMA, а не TIG. Сирі електроди не сушать навмання в кухонній духовці: умови зберігання та відновлення покриття визначає виробник. Докладніше про типи витратного матеріалу є окремий текст про електроди для інверторного зварювання.
Полярність, затискач і корисні функції інвертора
На постійному струмі DC+ або DCEP означає електрод на плюсі, зворотний кабель на мінусі. DC− або DCEN — навпаки. Підключення обирають за інструкцією електрода. Порада «для всього тримач на плюс» зручна лише до першого несумісного завдання. Переставляти роз'єми слід на вимкненому апараті в порядку, зазначеному в його посібнику.
Зачистьте ділянку під зворотний затискач до чистого металу й закріпіть його безпосередньо на навчальній деталі або передбаченому струмопровідному столі. Не розраховуйте на контакт через фарбу, випадкові петлі, підшипники та погано притиснуті обрізки. Очистьте також смугу майбутнього валика: вчитися по товстій окалині складніше, а результат менш зрозумілий.
Hot Start короткочасно допомагає під час запалювання, Arc Force впливає на поведінку короткої дуги, Anti Stick зменшує струм у разі прилипання, якщо така функція є. Вони не виправляють поганий контакт і не ведуть електрод замість людини. Спочатку залиште рекомендовані виробником базові налаштування. Якщо ручок декілька, не повертайте всі одночасно: потім не зрозумієте, що справді допомогло.
Як запалити дугу й не затримати електрод на металі
До ввімкнення відрепетируйте рух на холодній заготовці: станьте стійко, переконайтеся, що кабель не тягне тримач, а руці вистачає ходу. Тримайте інструмент лише за ізольовану рукоятку. Не спирайтеся відкритою шкірою на стіл і не беріться за електрод під час зварювання.
Дугу зазвичай запалюють коротким дотиком або легким рухом, схожим на чиркання сірником. В обох випадках після контакту електрод одразу трохи відводять, утворюючи короткий проміжок. Не притискайте стрижень до пластини й не відсмикуйте його на кілька сантиметрів. Запалювання робіть на навчальній ділянці, а не на чистовій деталі поруч зі швом.
Якщо електрод прилип, не тягніть кабель і не хапайте стрижень рукою. Після невдалої спроби звільнення припиняйте роботу й знеструмлюйте апарат за інструкцією перед подальшими діями. На Anti Stick не можна покладатися як на захист від ураження струмом. Повторне прилипання — привід перевірити налаштування, контакт і витратний матеріал, а не смикати сильніше.
Довжина дуги, нахил і рух руки
Електрод коротшає. Тому тримач потрібно не лише переміщувати вздовж лінії, а й поступово подавати до деталі. Якщо рука рухається тільки горизонтально, проміжок зростає: спочатку дуга стає менш зібраною, потім може обірватися. Саме поєднання двох рухів варто потренувати окремо.
Спочатку тримайте дугу короткою, орієнтовно не довшою за діаметр металевого осердя електрода, якщо його інструкція не вимагає іншого. Це орієнтир, а не пропозиція вимірювати робочу дугу лінійкою. Надто тісний контакт призводить до прилипання, надмірний відрив погіршує захист і керованість.
Під час наплавлення прямого валика на горизонтальну пластину поперек лінії тримайте електрод приблизно вертикально. Уздовж руху дайте невеликий нахил: верхній кінець біля тримача зміщений у бік руху приблизно на 5–15° від вертикалі. Так простіше зрозуміти «кут назад», ніж за одним словом без малюнка. Не переносьте цю підказку автоматично на вертикальні та стельові шви.
Перші доріжки ведіть прямо. «Ялинки» з роликів поки лише додадуть зайвий рух, який важко повторити. У масці намагайтеся розрізняти передню частину ванни, де плавиться основний метал, а не стежити за однією яскравою цяткою. Не виходить роздивитися? Зупиніться: можливо, заважає брудне захисне скло, незручно стоїть лампа або неправильно налаштована маска. Вирішувати це підніманням маски під час горіння дуги не можна. Затемнення теж має залишатися безпечним для процесу та струму, навіть якщо світліший фільтр здається зручнішим.
Швидкість підбирають за тим, як утворюється доріжка. Потрібно дати краям валика з'єднатися з пластиною, не тікаючи від ванни й не накопичуючи велику калюжу на місці. Універсальних сантиметрів за хвилину для всіх електродів немає. На одному занятті корисніше отримати три схожі короткі валики, ніж один довгий і зовсім різний за шириною.
Коротке заняття зі зрозумілим результатом
- На холодній пластині намітьте кілька паралельних ліній і підготуйте чисті ділянки. Запишіть марку й діаметр електрода, полярність і обраний струм.
- Після перевірки захисту та робочого місця виконайте один короткий прямий валик. Не намагайтеся закінчити всю пластину без зупинки.
- Припиніть зварювання за інструкцією апарата, безпечно розмістіть тримач. Дайте металу охолонути; він може обпекти й без червоного світіння.
- В окулярах і із захистом обличчя видаліть шлак, спрямовуючи уламки від себе та людей. Очистьте поверхню щіткою й огляньте початок, середину та кінець.
- Для наступної лінії змініть лише один параметр: наприклад, трохи рівніше подавайте електрод до деталі. Струм поки залиште попереднім, якщо немає явних ознак невідповідного режиму.
Не поспішайте заповнювати всю пластину за один підхід. До четвертого валика вона вже може помітно нагрітися, і той самий струм дасть іншу картину. Ви вирішите, що нарешті знайшли рух, хоча змінилися умови. Давайте заготовці охолонути, не охолоджуючи її у воді просто на місці зі зварювальним обладнанням. Апарату також потрібні передбачені інструкцією перерви: враховуйте його тривалість навантаження та порядок охолодження, а не працюйте щоразу до термозахисту.
Що показує очищений валик
Блискуча кірка ще не шов: спочатку потрібно прибрати шлак. Для навчальної оцінки шукайте приблизно однакову ширину, рівний напрямок і плавний перехід до пластини. Але навіть гарний зовнішній вигляд не доводить внутрішній провар і міцність. Це перевіряють відповідними методами, а не ударом молотка по готовій відповідальній конструкції.
| Що помітили після очищення | На що звернути увагу | Наступна проба |
|---|---|---|
| Валик сильно змінює ширину | Нерівна швидкість, відрив руки, зміна нахилу | Скоротити прохід і зробити рух зручнішим |
| Вузька доріжка з погано з'єднаними краями | Надто швидкий рух або недостатнє тепловкладення | Перевірити струм за пачкою та спостерігати змочування країв |
| Глибока канавка вздовж краю | Підріз: можливі невідповідні струм, дуга чи швидкість | Не перекривати дефект навмання, перевірити режим на новій ділянці |
| Пори, порожнини, ділянки шлаку | Чистота, стан покриття електрода, довжина дуги | Зупинитися, перевірити підготовку й витратний матеріал |
За однією ознакою не можна точно назвати несправність апарата. Якщо проблема повторюється після нормальної підготовки, скористайтеся окремим розбором чому липне електрод і рветься дуга. Тут важливіше навчитися помічати зміни, ніж одразу ремонтувати інвертор.
На якому апараті вчитися
Для перших вправ корисніші зрозуміле регулювання струму, справний тримач і можливість повторити режим, ніж довгий перелік функцій. Якщо обираєте новий комплект, нижче є кілька доступних інверторів із каталогу. Це варіанти для порівняння, не рейтинг продажів і не обіцянка однакового результату на різних апаратах.
Перед замовленням уточніть комплектацію кабелями, робочий діапазон з обраним електродом, вимоги до мережі та сервіс. Маска й засоби захисту потрібні незалежно від ціни інвертора. Уже наявне справне обладнання спочатку варто перевірити з відповідними витратними матеріалами, а не міняти після кількох невдалих запалювань.


Коли переходити від валика до з'єднання
Коли короткі доріжки виходять повторюваними, можна під керівництвом досвідченого зварника перейти до навчальних з'єднань двох обрізків. Там додаються зазор, прихватки, положення деталей, підготовка крайок і деформація від нагрівання. Для напуску й тавра вже потрібно розподіляти тепло між двома поверхнями, а не просто вести лінію по пластині.
Не перевіряйте перші навички на драбині, причепі, опорах навісу чи посудині під тиском. І не оцінюйте успіх кількістю витрачених електродів. Добрий підсумок заняття — ви можете пояснити, на якому режимі працювали, що змінили та чому наступний валик став рівнішим. Із цього й починається осмислене зварювання.


