
Как варить электродом для начинающих: первый шов инвертором, ток и движение электрода
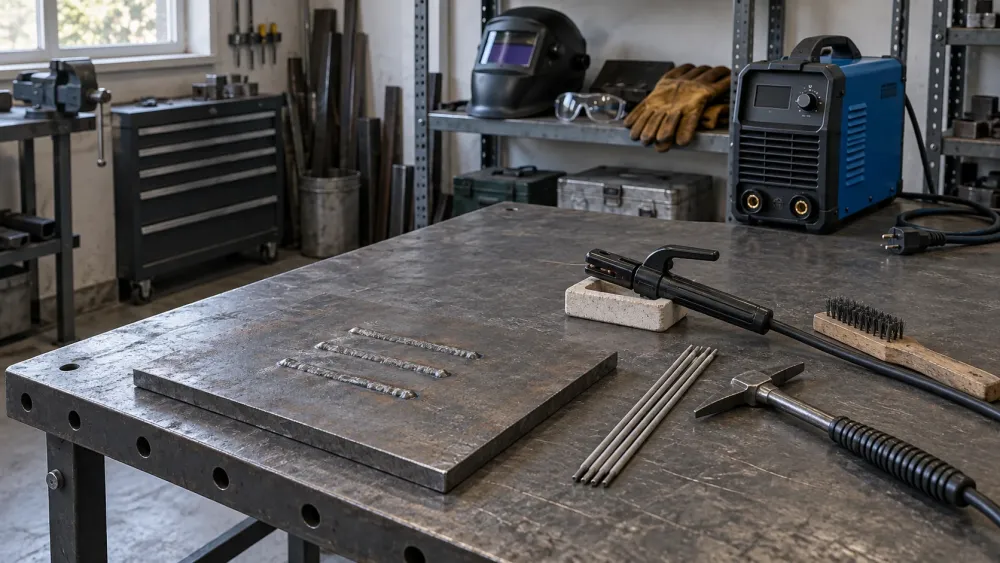
Посмотрели видео, достали инвертор, попробовали провести такой же шов. У автора всё получается с первого касания, у вас электрод прилипает, а вместо дорожки остаётся несколько точек. Сразу добавлять ток до максимума не стоит. При ручной дуговой сварке приходится освоить непривычное движение: вести электрод вдоль металла и одновременно приближать держатель, потому что стержень сгорает и становится короче.
Начать лучше не с петли ворот и не с тонкой стенки профильной трубы. Возьмите отдельную пластину известной низкоуглеродистой стали и научитесь наплавлять короткий прямой валик. Здесь разберём именно такое упражнение в нижнем положении. Сварка несущих конструкций, ёмкостей, деталей автомобиля и работа в тесных закрытых пространствах требуют другой подготовки.
Первое упражнение: не соединить детали, а удержать ванну
Для тренировки удобна чистая пластина толщиной примерно 4–6 мм, закреплённая на устойчивом негорючем столе. Она прощает задержку руки лучше, чем лист 1 мм. Это учебная заготовка, а не обещание, что любой электрод при любом токе проварит такую толщину за проход.
Задача первого подхода простая: поджечь дугу в выбранном месте, провести валик длиной около 50–80 мм, остановиться и после остывания оценить металл под шлаком. Длинную непрерывную дорожку оставьте на потом. На коротком участке легче заметить, где рука поднялась, а где вы замедлились.
Если аппарата ещё нет, для этого упражнения смотрят обычные сварочные инверторы MMA с подходящим диапазоном тока и нормальными кабелями. Максимальные амперы на корпусе не заменяют устойчивую дугу на рабочем режиме. А покупать отдельную «сварку для новичка» при уже исправном инверторе необязательно.
Что подготовить до первого поджига
Нужны исправная сварочная маска с подходящим для MMA и выбранного тока затемнением, защитные очки, сухие сварочные краги, закрытая огнестойкая одежда и обувь. Рукава, шея и грудь должны быть закрыты. Рабочие перчатки с дырками и синтетическая куртка для этой задачи не подходят. Маску проверяют по инструкции до работы, а не вспышкой перед открытым лицом.
Окружающим тоже нужна защита от дуги и брызг: оградите место сварочными экранами. Уберите горючие материалы, проверьте обратную сторону заготовки и щели, куда могут попасть искры. Подходящее средство пожаротушения должно быть доступно. После окончания осмотрите рабочую зону на предмет тления, не уходите сразу вслед за выключением аппарата.
Дым нужно удалять из зоны дыхания подходящей вытяжкой и вентиляцией; голову не держат над его потоком. Обычная маска-хамелеон не защищает лёгкие. Для первых упражнений не используйте оцинковку, окрашенные детали, неизвестные покрытия и металл после очистки хлорсодержащими растворителями. Старые баки, бочки и закрытые полости исключите полностью.
Работайте в сухом месте, не под дождём и не на мокром полу. Перед подключением осмотрите изоляцию, держатель и разъёмы. Повреждённое оборудование не испытывают сваркой. Зажим обратного кабеля, который часто называют «массой», замыкает сварочную цепь, но не заменяет защитное заземление аппарата. Электропитание и удлинитель должны соответствовать его инструкции; обходить автомат защиты нельзя.
Электрод и ток: начните с маркировки пачки
Для учебного валика на обычной стали часто выбирают сухой рутиловый электрод диаметром 2,5 мм. Например, из семейства E6013, если его производитель допускает нужный ток, полярность и положение. Надпись E6013 не делает электроды разных марок полностью одинаковыми. Возьмите небольшую свежую пачку с читаемой маркировкой, а не неизвестные стержни из сырого ящика.
В таблице приведён конкретный пример паспортных диапазонов Lincoln 6013. Это не настройки всех АНО, МР-3 или любых E6013. Для своей пачки используйте именно её диапазон; таблица показывает, почему одного диаметра недостаточно для точного ответа.
| Диаметр Lincoln 6013 | Диапазон производителя | Как использовать при обучении |
|---|---|---|
| 2,0 мм | 50–70 А | Не означает, что тонкий лист автоматически станет лёгкой задачей |
| 2,5 мм | 60–85 А | Разумный размер для первых коротких валиков на пробной пластине |
| 3,2 мм | 100–125 А | Другой рабочий диапазон; не путать с электродом 3,0 мм |
| 4,0 мм | 130–170 А | Для первого занятия обычно нет необходимости увеличивать диаметр |
Для указанного электрода 2,5 мм на учебной пластине можно начать внутри диапазона, например с 75 А, и оценить короткий проход. Это стартовая проба, не готовый режим ответственного соединения. Если требуется корректировка, изменяйте ток небольшим шагом, примерно 5 А, сохраняя остальные условия. Не выходите за пределы, разрешённые производителем расходника и аппарата.
В MMA обычно задают ток, а длину дуги поддерживают рукой. Переносить привычку «добавить напряжение», как на полуавтомате, сюда не нужно. Если режим выбирается в меню, проверьте, что включён MMA, а не TIG. Сырые электроды не сушат наугад в кухонной духовке: условия хранения и восстановления покрытия определяет изготовитель. Подробнее о типах расходника есть отдельный материал про электроды для инверторной сварки.
Полярность, зажим и полезные функции инвертора
На постоянном токе DC+ или DCEP означает электрод на плюсе, обратный кабель на минусе. DC− или DCEN — наоборот. Подключение выбирают по инструкции электрода. Совет «для всего держак на плюс» удобен только до первой несовместимой задачи. Переставлять разъёмы следует на выключенном аппарате в порядке, указанном в его руководстве.
Зачистите участок под обратный зажим до чистого металла и закрепите его непосредственно на учебной детали или предусмотренном проводящем столе. Не рассчитывайте на контакт через краску, случайные петли, подшипники и плохо соприкасающиеся обрезки. Зачистите также полосу будущего валика: учиться по толстой окалине сложнее, а результат менее понятен.
Hot Start кратковременно помогает при поджиге, Arc Force влияет на поведение короткой дуги, Anti Stick снижает ток при залипании, если такая функция есть. Они не исправляют плохой контакт и не ведут электрод вместо человека. Для начала оставьте рекомендуемые изготовителем базовые настройки. Если ручек несколько, не поворачивайте все одновременно: потом не поймёте, что действительно помогло.
Как поджечь дугу и не задержать электрод на металле
До включения отрепетируйте движение на холодной заготовке: расположитесь устойчиво, убедитесь, что кабель не тянет держатель, а руке хватает хода. Держите инструмент только за изолированную рукоятку. Не опирайтесь открытой кожей на стол и не беритесь за электрод во время сварки.
Дугу обычно зажигают коротким касанием либо лёгким движением, похожим на чирканье спичкой. В обоих случаях после контакта электрод сразу немного отводят, формируя короткий промежуток. Не прижимайте стержень к пластине и не отдёргивайте его на несколько сантиметров. Поджиг делайте на учебном участке, а не на чистовой детали рядом со швом.
Если электрод прилип, не тяните кабель и не хватайте стержень рукой. При неудачной попытке освобождения прекращайте работу и обесточивайте аппарат по инструкции перед дальнейшими действиями. На Anti Stick нельзя полагаться как на защиту от поражения током. Повторяющееся залипание — повод проверить настройку, контакт и расходник, а не дёргать сильнее.
Длина дуги, наклон и движение руки
Электрод укорачивается. Поэтому держатель нужно не только перемещать вдоль линии, но и постепенно подавать к детали. Если рука идёт только горизонтально, промежуток растёт: сначала дуга становится менее собранной, затем может оборваться. Именно сочетание двух движений стоит потренировать отдельно.
Для начала держите дугу короткой, ориентировочно не длиннее диаметра металлического сердечника электрода, если его инструкция не требует другого. Это ориентир, а не предложение измерять работающую дугу линейкой. Слишком тесный контакт приводит к залипанию, чрезмерный отрыв ухудшает защиту и управляемость.
При наплавке прямого валика на горизонтальную пластину поперёк линии держите электрод примерно вертикально. Вдоль движения дайте небольшой наклон: верхний конец у держателя смещён в сторону движения примерно на 5–15° от вертикали. Так проще понять «угол назад», чем по одному слову без рисунка. Не переносите эту подсказку автоматически на вертикальные и потолочные швы.
Первые дорожки ведите прямо. «Ёлочки» из роликов пока только добавят лишнее движение, которое трудно повторить. В маске старайтесь различать переднюю часть ванны, где плавится основной металл, а не следить за одной яркой точкой. Не получается разглядеть? Остановитесь: возможно, мешает грязное защитное стекло, неудобно стоит лампа или неправильно настроена маска. Решать это поднятием маски при горящей дуге нельзя. Затемнение тоже должно оставаться безопасным для процесса и тока, даже если более светлый фильтр кажется удобнее.
Скорость подбирают по тому, как формируется дорожка. Нужно дать кромкам валика соединиться с пластиной, не убегая от ванны и не накапливая большую лужу на месте. Универсальных сантиметров в минуту для всех электродов нет. На одном занятии полезнее получить три похожих коротких валика, чем один длинный и совершенно разный по ширине.
Короткое занятие с понятным результатом
- На холодной пластине наметьте несколько параллельных линий и подготовьте чистые участки. Запишите марку и диаметр электрода, полярность и выбранный ток.
- После проверки защиты и рабочего места выполните один короткий прямой валик. Не пытайтесь закончить всю пластину без остановки.
- Прекратите сварку по инструкции аппарата, безопасно разместите держатель. Дайте металлу остыть; он может обжечь и без красного свечения.
- В очках и с защитой лица удалите шлак, направляя осколки от себя и людей. Очистите поверхность щёткой и осмотрите начало, середину и конец.
- Для следующей линии измените только один параметр: например, чуть ровнее подавайте электрод к детали. Ток пока оставьте прежним, если нет явных признаков неподходящего режима.
Не спешите заполнять всю пластину за один подход. К четвёртому валику она уже может заметно нагреться, и тот же ток даст другую картину. Вы решите, что наконец нашли движение, хотя изменились условия. Давайте заготовке остывать, не охлаждая её в воде прямо на месте со сварочным оборудованием. Аппарату тоже нужны предусмотренные инструкцией перерывы: учитывайте его ПВ и порядок охлаждения, а не работайте каждый раз до термозащиты.
Что показывает очищенный валик
Блестящая корка ещё не шов: сначала нужно убрать шлак. Для учебной оценки ищите примерно одинаковую ширину, ровное направление и плавный переход к пластине. Но даже красивый внешний вид не доказывает внутренний провар и прочность. Это проверяют подходящими методами, а не ударом молотка по готовой ответственной конструкции.
| Что заметили после очистки | На что обратить внимание | Следующая проба |
|---|---|---|
| Валик сильно меняет ширину | Неровная скорость, отрыв руки, меняющийся наклон | Сократить проход и сделать движение удобнее |
| Узкая дорожка с плохо соединёнными краями | Слишком быстрое движение или недостаточное тепловложение | Проверить ток по пачке и наблюдать смачивание краёв |
| Глубокая канавка вдоль края | Подрез: возможны неподходящие ток, дуга или скорость | Не перекрывать дефект вслепую, проверить режим на новом участке |
| Поры, полости, участки шлака | Чистота, состояние покрытия электрода, длина дуги | Остановиться, проверить подготовку и расходник |
По одному признаку нельзя точно назвать неисправность аппарата. Если проблема повторяется после нормальной подготовки, используйте отдельный разбор почему липнет электрод и рвётся дуга. Здесь важнее научиться замечать изменения, чем сразу ремонтировать инвертор.
На каком аппарате учиться
Для первых упражнений полезнее понятная регулировка тока, исправный держатель и возможность повторить режим, чем длинный список функций. Если выбираете новый комплект, ниже есть несколько доступных инверторов из каталога. Это варианты для сравнения, не рейтинг продаж и не обещание одинакового результата на разных аппаратах.
Перед заказом уточните комплектацию кабелями, рабочий диапазон с выбранным электродом, требования к сети и сервис. Маска и средства защиты нужны независимо от цены инвертора. Уже имеющееся исправное оборудование сначала стоит проверить с подходящими расходниками, а не менять после нескольких неудачных поджигов.


Когда переходить от валика к соединению
Когда короткие дорожки получаются повторяемыми, можно под руководством опытного сварщика перейти к учебным соединениям двух обрезков. Там добавляются зазор, прихватки, положение деталей, подготовка кромок и деформация от нагрева. Для нахлёста и тавра уже нужно распределять тепло между двумя поверхностями, а не просто вести линию по пластине.
Не проверяйте первые навыки на лестнице, прицепе, опорах навеса или сосуде под давлением. И не оценивайте успех количеством израсходованных электродов. Хороший итог занятия — вы можете объяснить, на каком режиме работали, что изменили и почему следующий валик стал ровнее. С этого и начинается осмысленная сварка.


